


想要更直观地了解镀锌管_角钢定尺优选好材铸造好品质产品的特点和功能吗?我们为您准备了视频介绍,相较于图文,视频更能让您轻松掌握产品的核心卖点。
以下是:苏州相城镀锌管_角钢定尺优选好材铸造好品质的图文介绍
苏沪金属制品(苏州市相城区分公司)十年专注 ND钢板、10#槽钢、无缝方管100×100、6.3#角钢、工字钢冲孔、14#工字钢,资源充足,库存大,价位特低。本公司承诺时刻向顾客提供精心制作材质优良的产品,以满足顾客要求。我们的理念是以实际的经营手法为顾客设计生产他们需要的产品,成为国内外使用高标准、高技术、要求的厂商。


购买苏州相城镀锌管的客户一定期待更长的使用寿命,所以大家要注意定期保养。保养过程中重要的就是清洁。 这种钢材长期不清洗很容易生锈。酸洗锌管时,总是使用化学和电解方法。这两种方法都可以去除友发镀锌管的氧化皮。 之所以分为两种方法,是因为化学清洗只能把表面清洗得很彻底,对于一些细缝很难达到理想的效果。 苏州相城镀锌管化学酸洗完成后,采用电解法进行补充,使友发镀锌管得到很好的保护。友发镀锌管的除锈主要用于友发镀锌管的除锈。 钢丝刷对其表面进行抛光,这种方法可以有效去除友发镀锌管表面的松散或凸起锈迹。清洗友发镀锌管表面,清洗友发镀锌管时,使用溶剂或乳化液对表面进行清洗,以达到除油、除尘的效果。此方法仅适用于拆除友发镀锌管。 苏州相城镀锌管表面的油脂和灰尘无法去除铁锈和水垢,所以这种方法只能作为防腐生产中的辅助手段。以上方法是延长友发镀锌管寿命简单的方法。我们只需要遵循这些方法,就可以让友发镀锌管在使用过程中给我们带来很大的帮助。其实以上方法都比较科学,操作简单。

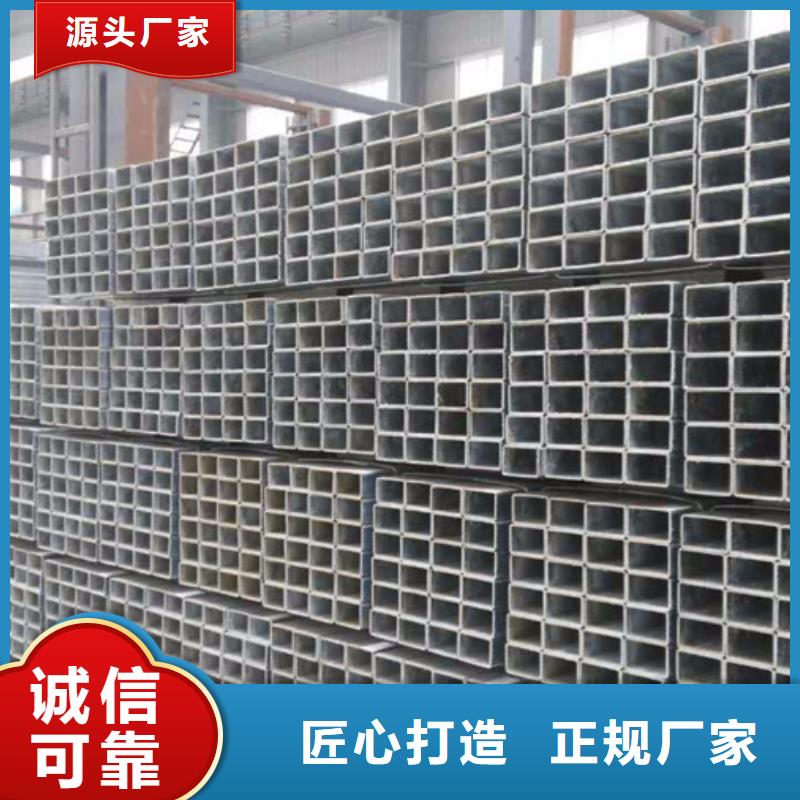

另外,苏州相城16mn镀锌方管等温工艺时间的长短应根据苏州相城镀锌方管结构更换的完成情况而定。 时间过长会降低工作效率,所以要认真完成。部分进行等温淬火的苏州相城镀锌方管不进行淬火处理。但对于部分经过终热处理的产品工件,其内部的残余马氏体在随后的空冷过程中可能会转变为奥氏体,因此需要进行淬火固溶,目的是为了去除延展性和为了 光滑的尺子,必须注意淬火温度应低于等温工艺温度。 苏州相城镀锌管热如何匀称制冷呢?热是制造中比较常见的原材料,对日常生活也有很大的帮助。其中,热厚壁不均匀,冷却不均匀。这个问题也有自己的解决方案。我们来说说厚壁怎么均匀冷却?这种不对称性现在可用于改善管的前端和后端,具体取决于条带的选择。 沿其整个宽度屏蔽器件可改善边缘温度不均匀性。此外,输送辊的倾角不易立即影响管体的对称冷却,倾角的变化是影响热通过的关键因素。


作为苏州相城镀锌管材的加工制造,无论是加工工艺标准还是质量检验规范,都应该从产品本身出发,制定一套适合产品的管理制度。只有严格的管理方法,才能提高镀锌大棚管的加工能力。 因此,公司的管理方式是一种深度创新的管理方式。只有做好这种管理方式,才能体现公司未来的发展趋势。可使产品质量步入可靠、强劲的市场,成为公司经济发展新的突破口,为公司的发展趋势奠定坚实有力的基础。 为了更好地满足不同客户的要求,现阶段镀锌大棚管的规格和型号非常丰富多彩,同时其生产材料也包括种类繁多。 华尔钢镀锌方管可以用作焊接钢管的坯料和叠层金属板的薄坯。从目前的需求整合可以看出。主要用于制造箍铁、专用工具和机械零件,作为工程建设中的房屋框架和自动扶梯的一部分。 那么,在加工制造镀锌大棚管的情况下,高精度镀锌扁钢加工过程的整机原理主要是利用两组重叠布局来破坏热镀锌扁钢。矫直轮针对细粗方位角进行预校准,然后进行矫直。下面是利用一对相对布置的铸轧轮对镀锌温室管的整体宽度进行挤压,使其整体宽度能够满足估算的主要参数。未来将使用5个重叠布局的矫直轮对其整体宽度进行矫直。本系统软件主要由控制柜、铸辊、预矫平模块、铸轧模块、矫直模块组成。


苏州相城本地镀锌管高韧性镀锌无缝钢管不允许用阳极除油; 在热处理过程中,严格控制乙醇和丙烷气体的滴加量; 在电镀过程中,碱性镀液或高电流的镀液中透氢量较少。在使用氢扩散率低、氢溶解度低的镀层时,一般认为在Cr、Zn、Cd、Ni、Sn、Pb的电镀过程中,渗入铸铁的氢很容易残留,而 Cu、Mo、Al、Ag、Au、W等镀锌无缝钢管镀层的氢扩散率低,氢溶解度低,渗氢少。在满足产品技术标准的情况下,可选择不易渗氢的涂层,如机械设备热镀锌或无铬锌铝涂层,不易渗 引起碱脆,具有较高的耐腐蚀性,附着力好,比电镀工艺更环保。 电镀原位应力和电镀后脱氢,以碱脆的隐患。 苏州相城热浸锌管在热处理、焊接等工序后内部残余地应力很大,则应在电镀前进行淬火处理以解决问题。 淬火去除原位应力实际上可以降低零件的内应力。 减少了捕集器的总数,从而减轻了碱脆的隐患。 涂层的厚度是可控的,因为涂层覆盖在标准件的表面,涂层在一定程度上具有氢气向外扩散的天然屏障作用,会阻挡氢气向外扩散到工件表面。 在标准部分之外。 当镀层厚度超过2.5μm时,氢气很难扩散出标准件。 因此,对于强度<32HRC的标准件,涂层厚度可规定为12μm; 对于强度≥32HRC的高强度螺栓,涂层厚度应控制在8μmmax。
